Article publié le vendredi 13 novembre 2026 dans la catégorie habitat.
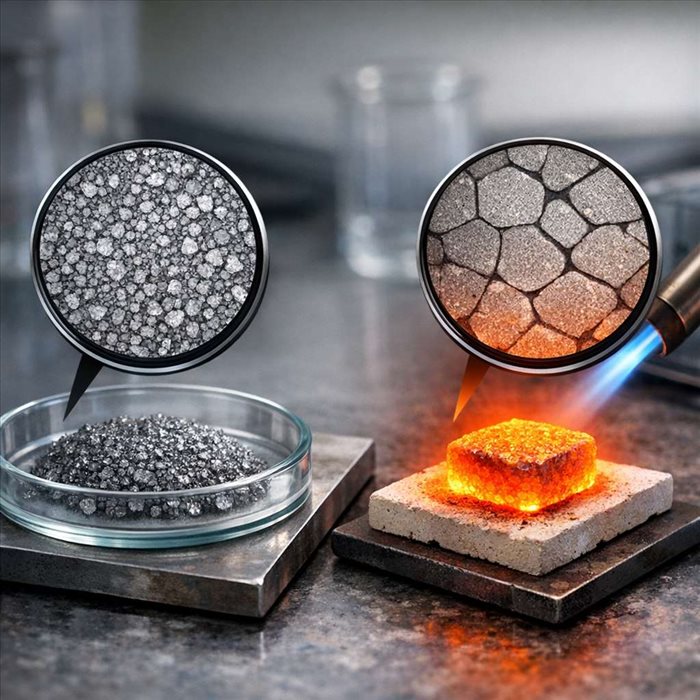
Dans un métal polycristallin, le chauffage ne modifie pas seulement la dureté ou les phases présentes : il transforme aussi la taille des cristaux qui composent la matière. Ce phénomène, appelé croissance granulaire, est déterminant pour les propriétés finales d’une pièce. Il dépend de la température, du temps de maintien, de l’état initial du métal et de sa composition. Comprendre son mécanisme permet d’éviter un cycle thermique qui dégrade la résistance ou la ténacité, tout en exploitant, lorsque c’est utile, les avantages de grains plus gros.
Ce que désigne la croissance des grains dans un métal chauffé
Un métal courant est généralement un polycristal : il est formé d’une multitude de
grains cristallins, chacun possédant une orientation atomique propre. Les zones de transition entre deux orientations sont les joints de grains. Elles ne sont pas de simples lignes visibles au microscope : elles influencent la déformation, la diffusion et la propagation des fissures.
Lors d’un maintien à haute température, certains grains augmentent de volume pendant que d’autres disparaissent. La matière ne crée donc pas nécessairement plus de métal ; elle réorganise ses interfaces internes. Cette évolution peut suivre une recristallisation, c’est-à-dire la formation de nouveaux grains peu déformés après écrouissage, puis se poursuivre sous forme de grossissement post-recristallisation.
Dans les aciers, il faut aussi distinguer la croissance des grains d’une transformation de phase. Le chauffage peut par exemple former de l’austénite selon le diagramme étudié dans
la lecture du diagramme fer-carbone. La taille des grains austénitiques influence ensuite la microstructure obtenue au refroidissement.
L’énergie des joints de grains, moteur du grossissement
Réduire la surface totale des joints de grains
Les joints de grains possèdent une
énergie interfaciale. À volume égal, une structure constituée de nombreux petits grains présente davantage de surface de joints qu’une structure de gros grains. Le système tend donc spontanément à réduire cette énergie totale, à condition que la température fournisse aux atomes la mobilité nécessaire.
Cette force motrice est souvent qualifiée de capillaire. Elle est liée à la courbure des interfaces : un petit grain, dont les joints sont plus fortement courbés, est moins stable qu’un grand grain voisin. La pression qui en résulte pousse les joints à se déplacer. Le grossissement n’est donc pas une dilatation uniforme de tous les cristaux, mais une diminution progressive du nombre de grains.
La migration des joints au profit des grains les plus grands
La migration d’un joint correspond au déplacement de l’interface séparant deux orientations. Les atomes changent localement d’appartenance cristallographique ; le grain favorisé gagne du volume. La vitesse dépend de la force motrice et de la
mobilité du joint, elle-même sensible à la température, aux impuretés et aux particules présentes.
Dans une croissance normale, la taille moyenne augmente de manière relativement homogène. Une relation simplifiée est souvent écrite sous la forme
Dn - D0n = Kt, où D est la taille de grain, t le temps et K un paramètre thermique. L’exposant n et K varient selon le matériau et le mécanisme : cette loi sert à décrire une tendance, non à prédire universellement chaque traitement.
Température et durée : les deux paramètres qui accélèrent la croissance
L’effet de la température sur la diffusion atomique
La diffusion atomique et la mobilité des joints sont thermiquement activées. Leur évolution suit généralement une loi de type Arrhenius : une hausse modérée de température peut donc accélérer fortement le déplacement des interfaces. La température homologue, rapportée à la température de fusion absolue du matériau, aide à comparer cette sensibilité entre alliages.
C’est pourquoi un dépassement de consigne peut avoir des conséquences importantes. Lors d’une
normalisation d’acier, la température et le temps au-dessus de la zone critique doivent être adaptés à la nuance et à l’épaisseur : chauffer plus fort ou plus longtemps n’améliore pas automatiquement le résultat.
L’influence du temps de maintien et du refroidissement
À température constante, le grossissement se poursuit tant que les joints restent mobiles et qu’une force motrice subsiste. Un maintien prolongé peut ainsi annuler le bénéfice d’une montée en température pourtant correcte. Le refroidissement agit surtout par le temps supplémentaire passé dans une plage où les joints peuvent encore migrer : un refroidissement lent prolonge cette possibilité, sans être toujours le facteur dominant.
| Paramètre | Effet principal sur la taille des grains |
| Température élevée | Accélère diffusion et mobilité des joints |
| Maintien prolongé | Augmente le temps disponible pour la migration |
| Précipités stables | Freinent ou bloquent le déplacement des interfaces |
| Refroidissement lent | Peut prolonger l’évolution à haute température |
Pourquoi certains matériaux grossissent plus vite que d’autres
Taille initiale des grains et état d’écrouissage
Une microstructure initialement fine contient une grande surface de joints et donc une énergie interfaciale plus élevée. Elle possède souvent une forte tendance au grossissement si aucun obstacle ne stabilise les interfaces. L’état d’écrouissage compte également : les dislocations accumulées par déformation stockent de l’énergie. Au chauffage, cette énergie favorise d’abord récupération et recristallisation, puis la croissance des nouveaux grains.
La taille se mesure notamment par méthode des intercepts linéaires, qui compte les intersections entre des lignes tracées sur une micrographie et les joints observés. L’indice ASTM de taille de grain fournit aussi un langage normalisé : un indice élevé correspond à des grains plus fins.
Composition chimique, précipités et blocage des joints de grains
Les atomes de soluté peuvent ralentir un joint par
traînée par soluté. Des particules fines, dispersées et peu solubles exercent un ancrage de Zener : elles s’opposent mécaniquement au passage de l’interface. Leur efficacité dépend de leur fraction volumique, de leur taille et de leur répartition.
Cet effet peut disparaître si les précipités se dissolvent ou grossissent par coalescence pendant un maintien trop sévère. La nuance, l’historique thermique et la vitesse de chauffe doivent donc être considérés ensemble, plutôt que de raisonner sur la température seule.
Croissance normale et croissance anormale de certains grains
La croissance anormale, ou discontinue, survient lorsque quelques grains acquièrent un avantage de mobilité ou d’orientation et deviennent disproportionnellement grands. Elle peut apparaître après la disparition d’un ancrage particulaire ou en présence d’une texture favorable. Elle est souvent indésirable, car elle produit une microstructure hétérogène et des propriétés moins prévisibles.
Les effets du grossissement des grains sur les propriétés du matériau
Résistance mécanique, ductilité et ténacité
Les joints de grains freinent le mouvement des dislocations. Selon la relation de Hall-Petch,
des grains plus fins augmentent généralement la limite d’élasticité. Ils contribuent aussi souvent à une meilleure ténacité, car ils dévient ou arrêtent plus facilement certaines fissures. Des grains grossiers peuvent en revanche réduire la résistance et accroître la sensibilité à une rupture fragile dans certains aciers et à basse température.
Comportement en fatigue, fluage et mise en forme
Une microstructure fine est souvent favorable à la fatigue, mais le résultat dépend aussi des inclusions, des contraintes résiduelles et de l’état de surface. À haute température, de gros grains peuvent offrir une meilleure résistance au fluage, car ils limitent la déformation et la diffusion le long des joints. Le choix relève donc d’un
compromis entre résistance à température ambiante et tenue en service à chaud.
Après trempe, la taille du grain austénitique antérieur influence les produits de transformation, notamment la martensite. La formation et le rôle de cette structure sont détaillés dans
cet article sur la martensite et dans
l’explication du durcissement par trempe.
Limiter le grossissement des grains pendant le traitement thermique
Ajuster le cycle de chauffe, le maintien et le refroidissement
La règle essentielle consiste à employer
la température minimale et le temps minimal permettant d’obtenir la transformation recherchée. Le cycle doit tenir compte de la masse de la pièce, car le cœur atteint sa consigne plus tard que la surface.
- contrôler la température réelle du four et de la pièce ;
- éviter les maintiens de sécurité excessifs ;
- choisir une vitesse de chauffe compatible avec l’épaisseur et la nuance ;
- appliquer un refroidissement adapté à la microstructure visée.
Un revenu ne restaure pas automatiquement une taille de grain devenue excessive ; il ajuste surtout les contraintes et les carbures après trempe. Son rôle est précisé dans
le fonctionnement du revenu après trempe.
Utiliser les éléments d’alliage et les précipités comme obstacles aux joints
Les alliages peuvent être conçus pour former des précipités fins capables d’ancrer les joints. Toutefois, cette stratégie n’est efficace que si ces particules restent stables à la température de traitement. Un cycle trop chaud peut les dissoudre ; un maintien trop long peut les faire grossir et diminuer leur pouvoir de blocage. La maîtrise de la taille de grain est donc indissociable de la composition, de l’état métallurgique initial et de la discipline thermique appliquée à la pièce.
Questions courantes sur la microstructure chauffée
Comment savoir si une pièce présente des grains trop gros ?
L’observation métallographique après préparation et attaque chimique reste la méthode de référence. La taille peut être évaluée par intercepts linéaires ou selon une classification ASTM. Des propriétés mécaniques inhabituellement faibles, notamment une ténacité réduite, peuvent alerter, mais elles ne suffisent pas à diagnostiquer la microstructure.
Seule l’observation permet de confirmer un grossissement.
Un traitement ultérieur peut-il affiner des grains devenus trop grands ?
Oui, dans certains cas, une déformation suivie d’un cycle favorisant la recristallisation peut former de nouveaux grains plus fins. Une normalisation appropriée peut également améliorer la structure de certains aciers. En revanche, un simple revenu après trempe n’a pas pour fonction principale d’affiner les grains austénitiques antérieurs. Le résultat dépend étroitement de la nuance et du cycle appliqué.
La trempe empêche-t-elle automatiquement l’augmentation de la taille des cristaux ?
Non. La taille des grains est largement déterminée pendant la montée en température et le maintien, avant le refroidissement rapide. La trempe fige ensuite une microstructure issue de l’austénite, souvent martensitique, mais elle ne corrige pas un maintien excessif à haute température.
La maîtrise commence donc avant la trempe, par le contrôle du chauffage.
Des grains plus gros sont-ils toujours un défaut ?
Non. Ils sont généralement défavorables à la limite d’élasticité et à la ténacité à température ambiante, mais peuvent être recherchés pour certaines applications à haute température. Des joints moins nombreux peuvent limiter certains mécanismes de fluage. Le bon compromis dépend des sollicitations réelles : choc, fatigue, formage, température de service et durée d’exposition.
Les soudures peuvent-elles provoquer une structure hétérogène ?
Oui. Le cycle thermique local d’un soudage crée une zone affectée thermiquement dont la température et la vitesse de refroidissement varient fortement avec la distance au cordon. Une zone proche de la fusion peut subir un grossissement marqué, tandis que les zones plus éloignées connaissent d’autres transformations. Le choix du procédé et l’apport thermique sont donc déterminants.
Chiffres clés pour évaluer la taille des grains
- 0,5 Tm : cette température homologue, soit environ la moitié de la température de fusion exprimée en kelvins, constitue un repère usuel. Au-delà, la diffusion et la mobilité des joints deviennent souvent suffisamment rapides pour que le grossissement mérite une surveillance attentive. Ce seuil reste indicatif : il varie selon l’alliage, l’état métallurgique et la présence de précipités.
- n = 2 : dans le modèle idéal de croissance normale, la loi s’écrit D² - D0² = Kt. Elle signifie que le carré de la taille moyenne évolue approximativement avec le temps de maintien. Dans les matériaux réels, l’exposant peut différer de 2 en raison du blocage des joints, des solutés ou d’une croissance anormale.
- G + 1 : dans la classification ASTM, une augmentation d’une unité de l’indice G correspond à un doublement du nombre de grains observés sur une surface de référence à un grossissement de 100×. Un indice ASTM plus élevé désigne donc une structure plus fine, et non des grains plus gros.
Le bon équilibre microstructural
Le grossissement résulte d’une tendance naturelle à réduire l’énergie des interfaces, rendue plus rapide par la température et le temps de maintien. Son ampleur n’est toutefois pas inévitable : composition, précipités, état initial et cycle thermique peuvent ralentir ou accélérer la migration des joints. Une structure trop grossière risque d’affaiblir la résistance et la ténacité, tandis qu’une taille plus élevée peut être acceptable, voire recherchée, pour certaines sollicitations à chaud. L’objectif n’est donc pas d’obtenir systématiquement des grains très fins, mais de viser
la taille adaptée à l’usage final. En pratique, la maîtrise repose sur une consigne fiable, un maintien limité au nécessaire et une vérification métallographique lorsque l’enjeu mécanique est important.
Le cycle le plus sévère n’est pas le plus performant.
Repères pour distinguer les mécanismes en jeu
| Situation métallurgique |
Ce qui se produit aux interfaces |
Point de vigilance |
| Température de chauffe excessive |
La mobilité des joints augmente fortement |
Dépassement de consigne même bref |
| Maintien prolongé au palier |
Les grains les plus favorisés absorbent les plus petits |
Temps de sécurité surdimensionné |
| Métal écroui avant chauffage |
Recristallisation, puis croissance des nouveaux grains |
Confondre affinement initial et stabilité durable |
| Structure initiale très fine |
Forte énergie associée à la grande surface de joints |
Absence d’obstacles à la migration |
| Précipités fins et dispersés |
Ancrage des joints par effet Zener |
Stabilité des particules à chaud |
| Dissolution ou coalescence des précipités |
Perte progressive de l’effet de blocage |
Palier trop chaud ou trop long |
| Zone affectée thermiquement d’une soudure |
Cycle local hétérogène selon la distance au cordon |
Gros grains près de la zone fondue |